24小时服务热线英文网站
15637161999

24小时服务热线英文网站
15637161999
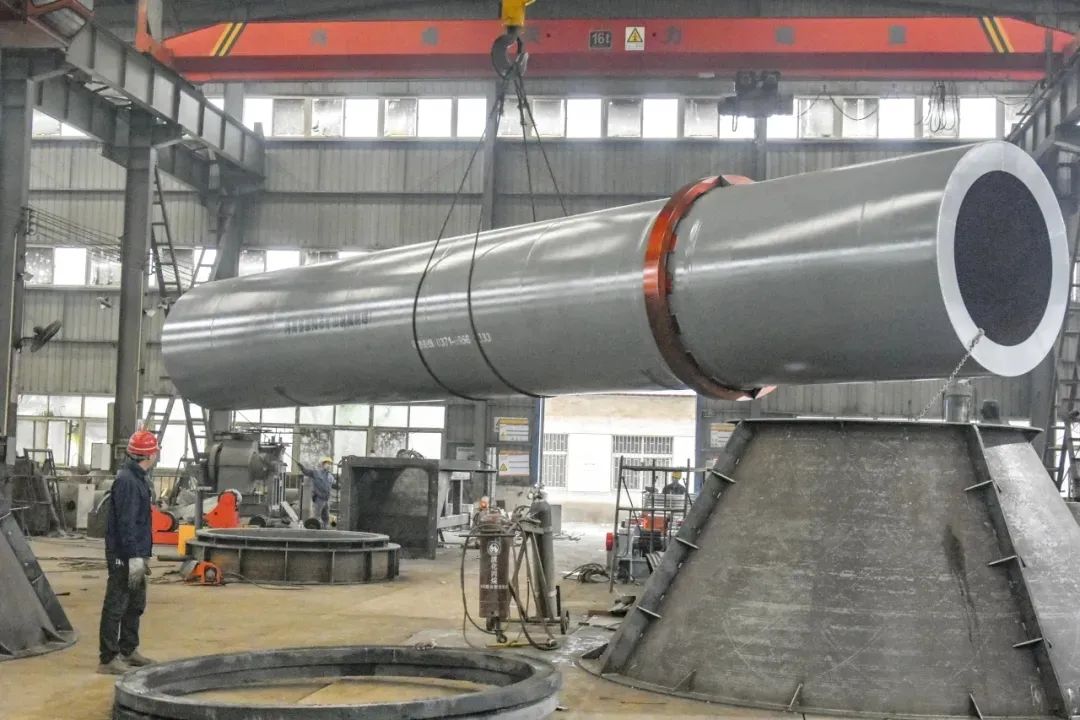
石灰窑粘窑、结圈本质:原料杂质产生低熔点液相,高温下物料熔融黏附窑衬,持续堆积形成结瘤/结圈,从原料、热工、耐火、设备四个维度防控:
一、原料预处理(源头防控,最关键)
1.严控杂质
石灰石控制SiO₂、Al₂O₃、Fe₂O₃、碱金属(K、Na),这类杂质在煅烧区形成低熔液相,是粘结的核心诱因;入窑石灰石水洗除泥土,泥土是窑尾低温粘料的主要来源。
2.粒度与粉料管控
粒度均匀,一般20~70mm,避免细粉过多;细粉极易熔融粘壁。
筛分除粉,入窑粉料占比尽量<5%;粉料聚集后透气性变差、局部过热结团。
3.成分稳定
不同矿源石灰石分开堆放,提前均化,减少CaO、杂质大幅波动;成分波动会造成热工频繁扰动,极易诱发结圈。
二、热工与煅烧操作控制(核心运行手段)
1.稳定煅烧温度场
活性石灰烧成带温度控制1100~1250℃,严禁局部超温>1300℃;超温会大量生成液相,物料变黏附着窑壁。火焰保持平直、刚度好,火焰不扫窑衬,防止局部高温烧熔物料。
2.风煤匹配,稳定氧化气氛
燃料(煤/燃气)品质稳定:煤选低灰、高灰熔点煤;煤粉水分<1%,细度稳定;
保证充分燃烧,杜绝还原气氛;还原气氛会降低杂质熔点,加剧粘结;一二次风配比合理,减少不完全燃烧煤灰沉降结圈;
密封维护:窑头、窑尾密封,减少漏入冷风,防止温度场紊乱、局部低温黏结。
3.窑速、填充率协同
窑内填充率控制6%~8%,物料呈持续滚落状态,依靠物料自身滚动冲刷窑壁,减少粘附;窑速与喂料量同步联动,料层不能太厚,物料停留时间不宜过长,避免物料长时间在高温区熔融粘壁。
小技巧:轻微初期结圈,可小幅往复移动燃烧器(喷煤管),改变高温带位置,利用物料冲刷,让薄窑圈自行脱落。
三、耐火衬里选型(硬件抗粘)
1.烧成带选用抗碱性、抗粘附耐火材料
优先镁铝尖晶石砖、镁铬砖(环保限制场合用镁铁尖晶石),这类材料表面不易被CaO硅酸盐液相浸润,减少物料附着力;
2.窑尾预热段选用低气孔、致密高铝砖,减少粉料渗透附着;
3.砌筑质量:砖缝严密,衬砖表面平整,避免凹凸台阶,台阶极易挂料起圈;控制窑筒体椭圆度,防止衬砖松动鼓包挂料。
四、设备与结构辅助防粘
1.窑内可配置机械式清圈装置(合金刮刀、链条清扫装置),低速随窑转动,持续刮除薄层粘附物料(适合窑尾预热区);烧成带高温环境机械刮刀损耗大慎用。
2.局部定点风冷:窑尾易粘区域增设风冷套管,小幅降低衬壁表面温度,抑制液相生成,注意不能过度冷却造成热震损坏耐火砖。
3.筒体监测:实时监测窑筒体红外温度,提前发现局部热点(预示正在结圈),提前调整热工,避免结块长大。
联系我们
河南省荥阳市矿山机械制造厂
24小时服务热线:15637161999
公司电话:0371-69562333
公司邮箱:780726001@qq.com
公司地址:河南郑州荥阳市三里庄工业园区
 联系电话
156 3716 1999
 在线客服
 扫描二维码
 返回顶部
