24小时服务热线英文网站
15637161999

24小时服务热线英文网站
15637161999
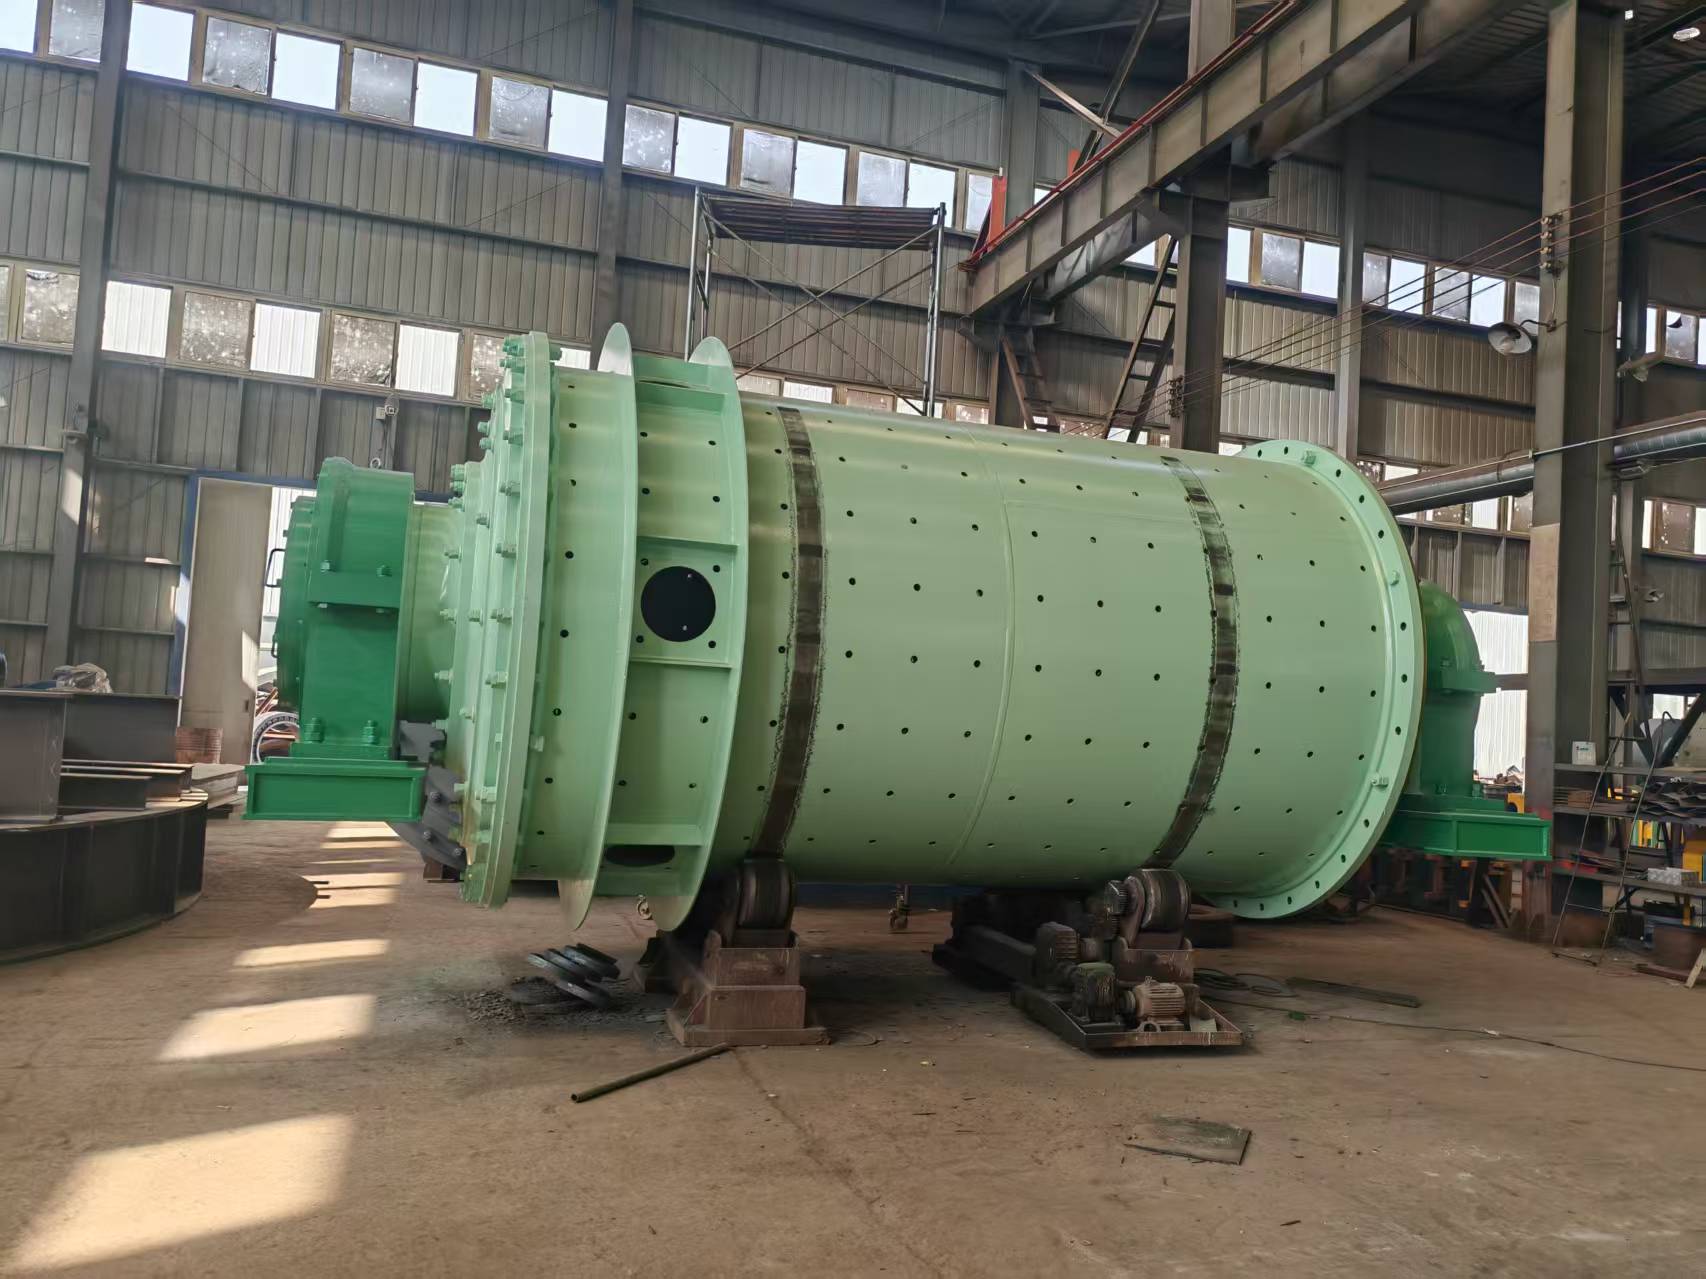
球磨机大小齿轮属于关键传动部件,长期在重载、粉尘、润滑不良工况运行,齿面容易出现点蚀、磨损、剥落等缺陷。需根据损坏程度分级处置,保障设备安全运行。
一、轻微点蚀、轻度磨损(齿面麻点少,齿厚损耗小,无裂纹、无剥落)
清理齿轮罩内部粉尘、油污,彻底清洗齿面。
检查调整齿轮啮合间隙与接触面积,校正同轴度,消除偏载。
更换合格齿轮润滑油,优化供油方式,保证齿面持续形成油膜;做好密封,防止粉尘进入啮合面。
加强日常巡检,监测温度、振动,控制球磨机负荷,避免满负荷长时间冲击运行。
作用:遏制点蚀继续扩张,延长齿轮使用寿命。
二、中度磨损、点蚀连片(麻点大面积分布,齿面局部剥落,齿厚有明显减薄)
停机检测齿厚、齿面硬度、啮合接触斑点。
对齿轮进行表面修复:采用齿面堆焊修复,焊后打磨、校正动平衡,恢复齿形与啮合间隙。
重新调整安装精度,更换老化油封、密封件,杜绝粉尘、矿浆进入齿轮箱。
缩短点检周期,严控设备负荷,避免冲击启动。
提示:堆焊修复需专业工艺,防止焊后变形导致振动加剧。
三、严重磨损、齿面大面积剥落、齿根裂纹、齿厚超标损耗
直接更换大小齿轮。齿根裂纹、齿厚磨损超过设计限值时,修复后强度不足,继续运行存在断齿、停机甚至安全事故风险。新齿轮安装时,必须校正同轴度、啮合间隙、接触斑点,同步更新润滑与密封系统。
四、预防措施(减少齿轮再次损坏)
保证齿轮罩密封完好,严防粉尘、矿浆进入啮合区域。
定期检查油质,按时换油,润滑油牌号匹配,油位保持标准区间。
禁止带料重载启动,降低齿轮瞬间冲击载荷。
定期检测齿轮啮合间隙,地脚螺栓紧固,防止筒体偏移造成偏磨。
控制衬板、钢球工况,减少磨机异常振动传导至传动齿轮。
使用注意事项
齿轮出现故障后,严禁带病长期运行;维修前必须断电挂牌,落实安全锁定措施。堆焊修复应由专业技术人员操作,修复完成后需空载试机,确认振动、温度正常,方可投入负载生产。
联系我们
河南省荥阳市矿山机械制造厂
24小时服务热线:15637161999
公司电话:0371-69562333
公司邮箱:780726001@qq.com
公司地址:河南郑州荥阳市三里庄工业园区
 联系电话
156 3716 1999
 在线客服
 扫描二维码
 返回顶部
